
一句话结论:原厂刀轮和“同规格”替代件的差别,多半不在第一刀,而在第三根管、第二个项目。我们为这件事退过三次单。
要点速览
- 刀轮的刃口角度、热处理硬度、滚珠销配合公差,决定切口是否垂直、进刀是否省力
- 非原厂件常见三个问题:卷刃、啃椭圆、刀轮偏摆
- 验货看三处:钢印、刃口、包装与批号能否对上
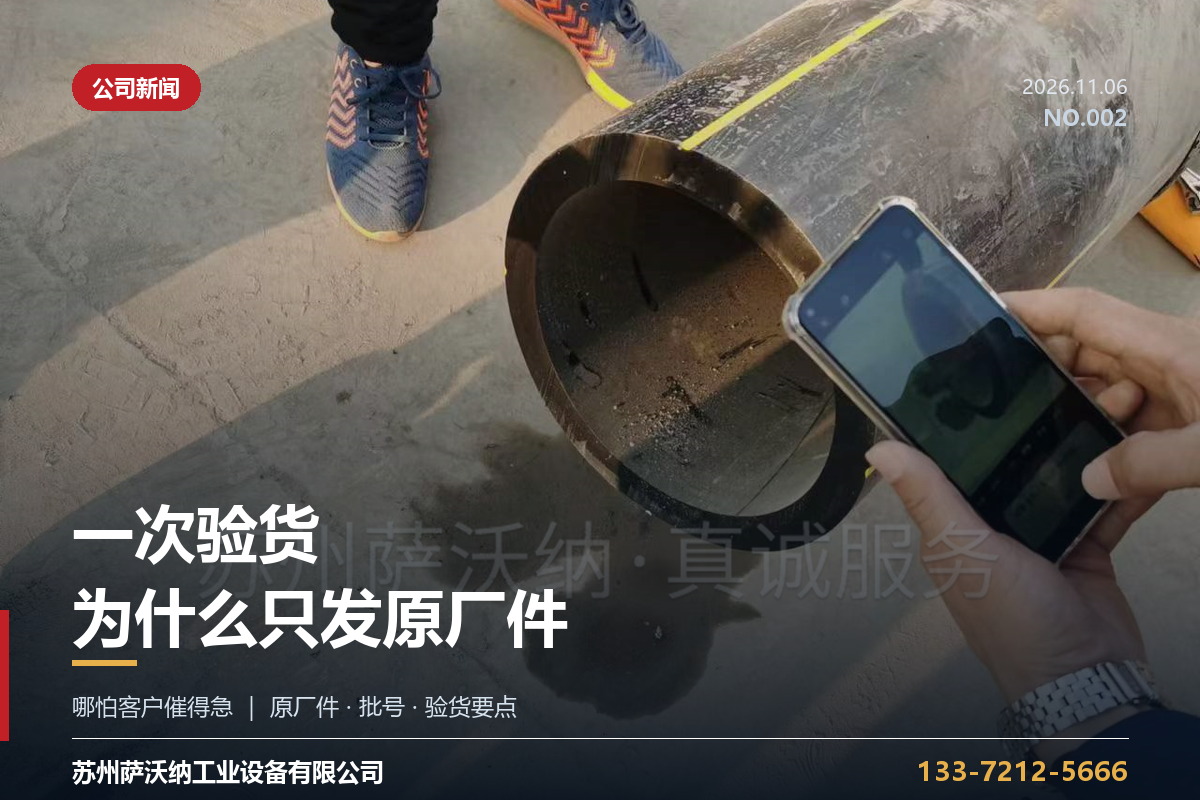
图:验货时用手机拍下管端切口与内壁,便于远程判断刀轮与管材是否匹配
替代件的成本藏在后面
刀轮不是一个“能转就行”的零件。刃口角度、热处理硬度、滚珠销的配合公差,决定了切口是否垂直、进刀是否省力。非原厂件常见的三个问题:硬度不够,切两刀就卷刃;角度不对,管子被啃出椭圆;销子松,进刀时刀轮偏摆。前两项当场能感觉出来,第三项要切到第三根管才暴露。
我们退过的三次单
| 案例 | 问题 | 后果 |
| 客户自购低价刀轮 | 切铸铁管崩刃 | 连崩三片,回头补货 |
| 无批号“H 系列” | 装在 H8S 上进刀打滑 | 整批退货 |
| 包装钢印都对 | 刀轮厚度差 0.3mm | 切不锈钢直接卡死 |
三次的共同点:省下的钱,都不够一次返工。
验货看三个地方
- 看钢印:型号、批号是否清晰,位置是否规整
- 看刃口:原厂刃口是一道均匀圆弧,没有二次磨削的斜纹
- 看包装:标签与实物型号是否一致,批号能否对上
这三条不能保证百分之百,但能挡掉大部分。刀轮的具体系列与选型,可以看REED 刀片栏目,或对照铰接式切管机的随机配置。
批次差异:同型号也会有微小浮动
原厂件也有批次差异。同一型号不同批次的刀轮,刃口角度会有极小浮动,这在允许公差内。我们发货时按批次分开包装,同一个项目建议用同一批次,免得同一根管子上切出两种手感。
快,不该靠换件实现
常备型号有库存,紧急项目可以协调空运,走特批流程当天出库也发生过。但“快”如果靠换件来实现,等于把风险从我们的仓库转移到你的工地。这笔账我们算了十年,还是觉得不划算。
常见问题
没有批号就一定是假货吗?
不一定,但没有批号就无法追溯批次与热处理记录,出了问题也没法界定责任,我们一律不采购、不发货。
不同批次的刀轮能混用吗?
能切,但不建议在同一个焊口、同一根管子上混用。批次差异会影响进刀手感,同一项目最好用同一批次。
急着用,能不能先发替代件顶上?
不建议。替代件最常见的失效方式是切到第三根管才暴露的偏摆,抢修场景没有返工的余量。可以协调空运或从其他项目调货。

