
一句话结论:现场常说的“冷切割”,严格讲只有两种:刀轮滚压和刀片剪切。其余三种都会留下热影响区。
要点速览
- 冷切割的两条硬标准:不产生熔融、切口附近不形成热影响区
- 火焰、砂轮、锯切都不满足,只有刀轮与剪切满足
- 选择顺序:先看介质,再看材质,最后看空间与动力源
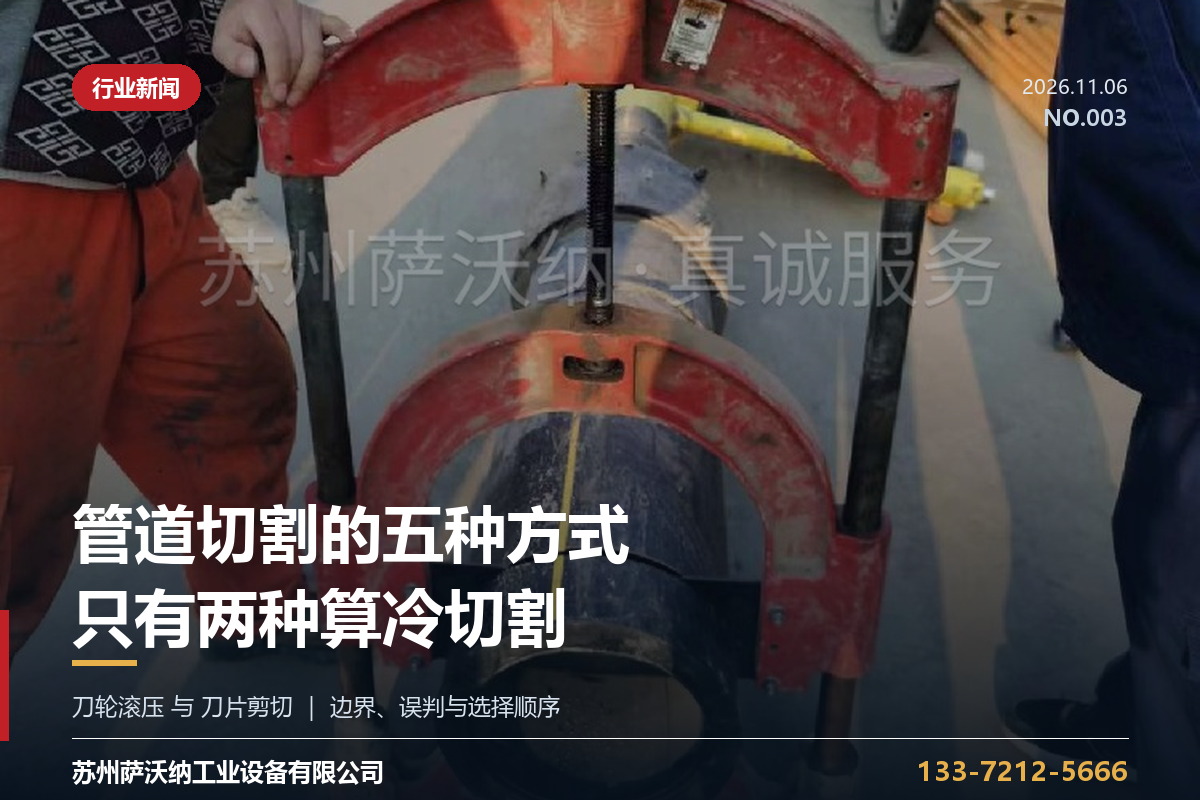
图:重型切管机在 PE 管上作业,刀片整体压断,属典型剪切
冷切割的界定:两条硬标准
冷切割指在不产生熔融、不明显改变材料金相的前提下,让管子断开。核心有两条:一是没有高温熔断过程,二是切口附近不形成热影响区。按这个标准,五种常见方式里,只有刀轮滚压切割与剪切(铡切)算冷切割。
五种方式对照
| 方式 | 原理 | 热影响区 | 典型对象 | 需要避开的场景 |
| 火焰切割 | 氧化熔断 | 有明显热影响区 | 厚壁碳钢 | 可燃介质在役管道 |
| 砂轮切割 | 磨削 | 轻微热影响 | 碳钢、不锈钢 | 防爆区、洁净管道 |
| 锯切 | 切削 | 干切时摩擦热明显 | 塑料管、型材 | 要求切口无毛刺的焊口 |
| 刀轮切割 | 滚压涨裂 | 无 | 碳钢、不锈钢、铸铁 | 超厚壁需评估 |
| 剪切(铡切) | 刀片整体压断 | 无 | PE、PVC 等塑料管 | 金属管 |
三个常见误判
- 把锯切当冷切割:干切时锯片温度可达数百度,薄壁管切完用手摸会烫
- 以为冷切割一定慢:手动刀轮切 DN100 钢管通常 1-3 分钟,算上换片与清灰,总账并不慢
- 把“无火花”等同于冷切割:水刀也不冒火花,但它是磨料射流磨削,现场很难进管廊
选择顺序:介质 → 材质 → 空间
先看介质:可燃、带压、防爆区,只考虑刀轮或剪切;再看材质:塑料管用剪切,金属管用刀轮;最后看空间与动力源,决定手动还是气动。顺序反过来,很容易先买了工具再发现用不上。
按这个顺序筛选,防爆场合基本会落在气动切管机,燃气 PE 管则落在PE 管铡刀。
常见问题
冷切割一定比砂轮慢吗?
不一定。手动刀轮切 DN100 碳钢通常 1-3 分钟,砂轮虽然单刀更快,但要换片、清粉尘、打磨切口,算总时间往往持平甚至更慢。
不锈钢管能用刀轮切吗?
可以,但要选不锈钢专用刀轮(如 HX 系列),并控制进刀速度——不锈钢加工硬化快,进刀过猛容易崩刃。
PE 管能用刀轮切吗?
不能。刀轮靠滚压涨裂,塑料管会先被压扁。PE、PVC 一律用剪切类工具。

