
一句话结论:在役管道上,动火省下的从来不是切割时间,而是后面一整套审批、置换与打磨。这也是老师傅偏爱刀轮的原因。
要点速览
- 动火要办票、置换、监护,流程走完常是一两天
- 火焰切口有热影响区,焊前必须打磨、开坡口,厚壁还要预热
- 刀轮切口窄而齐,去毛刺后基本可直接对口
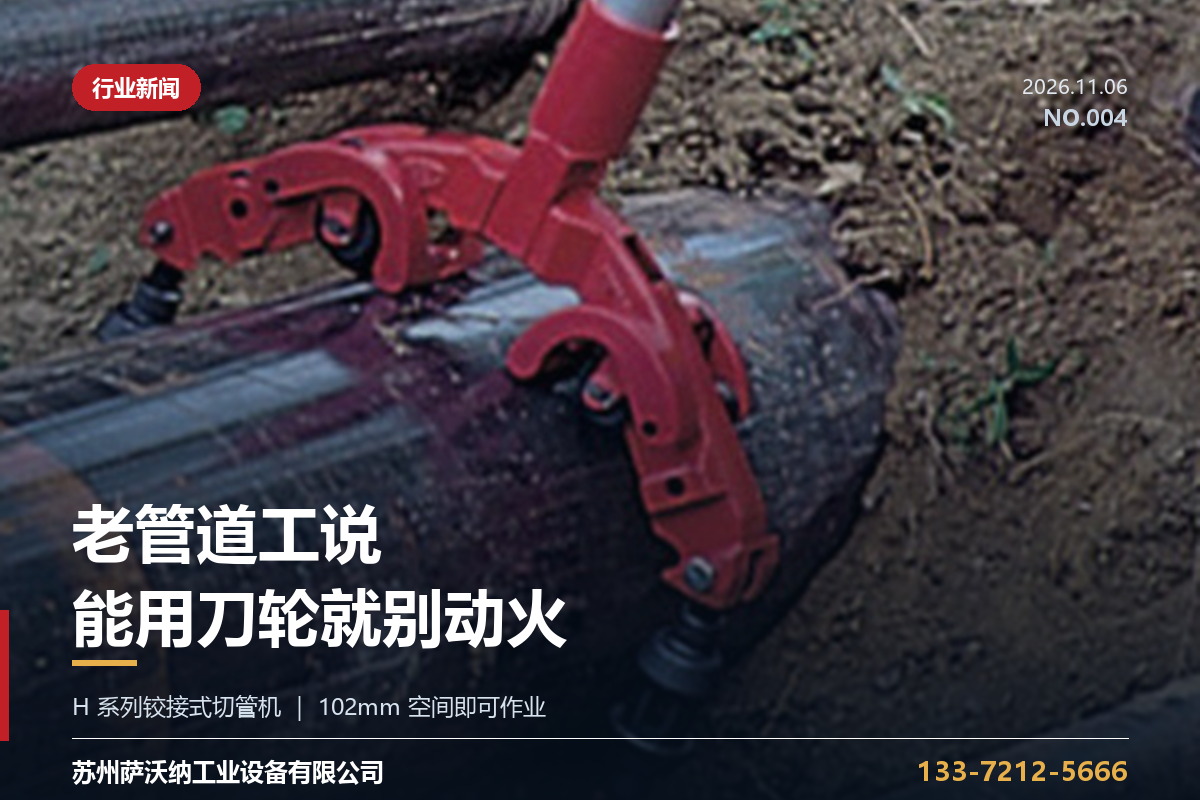
图:铰接式切管机咬住钢管,管子周边 102 毫米空间即可作业
动火之前要先过三道关
- 办动火作业票,落实监护人与灭火器材
- 清空或置换管内介质,燃气与油品还需停输或降压
- 确认作业空间与通风条件,必要时加装气体检测
这些流程走完,一两天就过去了。刀轮切割不产生明火与高温飞溅,多数场合按一般作业审批即可。
切完之后还有三道工序
火焰切割的切口有热影响区,硬度上升、边缘挂渣,焊前要打磨、要开坡口,厚壁管还要预热。刀轮切出来的口子窄而齐,去毛刺后基本可以直接对口。切一刀省下的打磨时间,常常比切割本身更长。
哪些场合不能替代
刀轮适合碳钢、不锈钢、铸铁等金属管,管径从 2 寸到 42 寸都有对应机型;但超厚壁、空间极度受限,或者需要在管壁上开孔时,仍要单独评估。塑料管用的则是剪切类工具,跟动火无关,也不能拿金属刀轮去切。
现场四条经验
- 先夹紧再进刀,管子一晃刀轮必偏
- 进刀要匀,感觉“咬住了”就停一下再进
- 切到快断时减小进给,避免管口被压塌
- 每切完一根,清一次刀轮上的铁屑
切口压塌怎么判断
刀轮切完的管口会有一圈极浅的压痕,这是滚轮留下的,正常,不影响对口。但如果切到快断时进给过大,压痕会变成明显内收,管口直径缩小零点几毫米,插入式接头就可能装不到位。判断方法很简单:新切口用手掌抹一圈,觉得刮手,就是压塌了。
工具本身不复杂,难的是把工序排对。常用机型见铰接式切管机与大型旋转式切管机。
常见问题
刀轮切割需要办动火票吗?
一般不按动火作业审批,因为不产生明火与高温飞溅;但具体仍以甲方与属地管理规定为准,涉及可燃介质的要单独确认。
铸铁管能用刀轮切吗?
可以。球墨铸铁与灰铸铁都有对应刀轮(HI、HSI 系列),注意进刀要慢,避免崩口。
冬天低温对刀轮切割有影响吗?
有。低温下钢材脆性增加,切口更容易产生微裂纹,建议进刀更慢,切完后检查管口有无崩边。

